
Anleitung zum Bestückungsprozess von Leiterplatten mit Pin-in-Paste
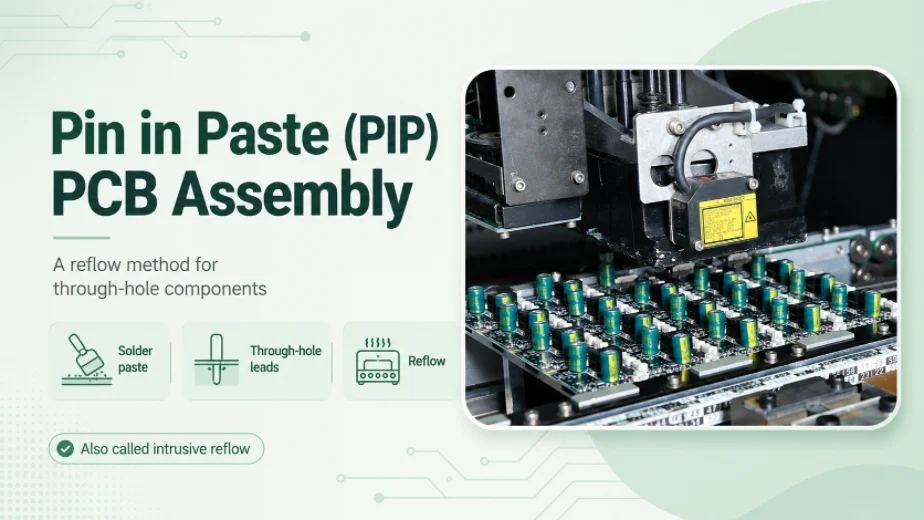
Abbildung 1. Pin-in-Paste-Leiterplattenbestückung
Letzte Aktualisierung: Mai 2026 · Ein Prozess- und Designleitfaden für das Paste-in-Hole-Reflow-Verfahren für Leiterplatten mit gemischten Technologien
Pin in Paste (PiP) - auch genannt Paste-in-Hole (PIH), Durchkontaktierungs-Reflowden intrusives Reflow — is a way to solder through-hole components in the same reflow oven that solders the surface-mount parts. Instead of running a separate wave-soldering or hand-soldering operation for the few leaded connectors and headers on a board, the assembler prints solder paste directly into the plated through-holes, inserts the component leads into that paste, and reflows everything together. Done correctly it removes an entire process step from a mixed-technology board, but it only works when the holes, the stencil, and the components are designed for it. This guide explains the mechanics, the paste-volume math, the design rules, and where PiP beats — and where it loses to — wave and Selektivlöten.
Was ist Pin-in-Paste (PiP)-Leiterplattenbestückung?
Die meisten Leiterplatten bestehen heutzutage hauptsächlich aus SMD-Bauteilen, enthalten aber immer noch einige bedrahtete Bauteile (THT) – Stromanschlüsse, Stiftleisten, große Elektrolytkondensatoren, Relais, RJ45-Buchsen, Hohlbuchsen –, die die mechanische Festigkeit einer durch die Leiterplatte geführten Verbindung benötigen. Traditionell werden diese bedrahteten Bauteile separat verlötet: per Wellenlötverfahren, mit einer Selektivlötmaschine oder von Hand. Jedes dieser Verfahren erfordert einen zweiten Arbeitsschritt mit eigener Einrichtung, eigenen Kosten und eigener Wärmebelastung.
Das Pin-in-Paste-Verfahren integriert den zweiten Prozessschritt wieder in den ersten. Die durchkontaktierten Löcher werden im selben Schablonendruckschritt mit Lötpaste gefüllt, in dem auch die SMT-Pads bestückt werden. Das bedrahtete Bauteil wird so platziert, dass seine Pins in den mit Paste gefüllten Vertiefungen sitzen. Beim Durchlauf der Platine durch den Reflow-Ofen schmilzt die Paste in den Löchern zusammen mit der Paste unter den Chipbauteilen und fließt durch die Vertiefungen, um beidseitig eine saubere Lötverbindung zu bilden. Ein Druckvorgang, eine Platzierung, ein Reflow-Lötvorgang.
Warum sollte man Lötpaste anstelle von Wellenlöten verwenden?
Die Motivation besteht fast immer darin, einen Arbeitsschritt zu eliminieren. Bei einer Leiterplatte, die zu 95 % aus SMD-Bauteilen besteht und nur drei oder vier Durchsteckverbinder aufweist, zwingt das Wellenlöten die gesamte Platine durch eine Welle aus geschmolzenem Lot, nur um ein Dutzend Lötstellen herzustellen – eine zusätzliche Maschine, eine Palette zum Abdecken der SMD-Seite, zusätzlicher Flussmittel- und Reinigungsaufwand sowie ein zweiter Wärmebehandlungszyklus für Bauteile, die bereits einmal reflowgelötet wurden.
Die Entscheidung für PiP bietet stattdessen mehrere konkrete Vorteile:
- Ein thermisches Verfahren. Die Platine wird mit einem einzigen Reflow-Profil anstelle von Reflow plus Welle bearbeitet, wodurch die thermische Belastung wärmeempfindlicher SMT-Bauteile reduziert und die bleifreie Verarbeitung vereinfacht wird.
- Geringerer Arbeitsaufwand und Platzbedarf. Keine separate Wellen- oder Selektivmaschine in der Linie, keine Handlötstation, weniger Bediener, die die Platine berühren.
- Gleichmäßige, messbare Verbindungen. Das Lötvolumen wird durch die Schablonenöffnung vorgegeben, sodass jede Lötstelle eine gleichbleibende Menge Lötpaste erhält und kein Ergebnis von der Hand abhängt. Dadurch entstehen keine Wellenbrücken oder Eiszapfen am Boden.
Der Nachteil von PiP ist, dass es sehr empfindlich auf die Menge der Wärmeleitpaste und die Hitzebeständigkeit der Bauteile reagiert. Werden diese beiden Faktoren nicht berücksichtigt, kommt es zu Flüssigkeitsmangel in den Verbindungen oder der Stecker schmilzt – genau darum geht es im weiteren Verlauf dieses Leitfadens.
Der Pin-in-Paste-Prozess, Schritt für Schritt
Eine typische Pin-in-Paste-Leiterbahn sieht fast identisch aus wie eine normale SMT-Leiterbahn, nur dass die Durchkontaktierungen vor dem Reflow-Löten und nicht danach platziert werden. Der einzige wirklich neue Schritt ist das Einsetzen der Pins; der einzige Schritt, der eine spezielle Konstruktion erfordert, ist die Leiterplattenentwicklung.
- Schablonendruck — Die Paste wird auf SMT-Pads gedruckt und durch vergrößerte (überdruckte) oder gestufte Öffnungen in die durchkontaktierten Löcher gepresst. Schlüsselsteuerung: Die Gestaltung der Öffnungen und die Schablonendicke entscheiden darüber, ob Pastenvolumen gewonnen oder verloren geht.
- SMT-Bestückung — Die Bestückungsmaschine bestückt wie gewohnt alle SMD-Bauteile.
- THT-Einfügung — Die bedrahteten Bauteile werden so eingesetzt, dass ihre Pins in die mit Paste gefüllten Löcher passen, entweder von Hand, mit einer Bestückungsmaschine oder mit einer Einsetzvorrichtung. Schlüsselsteuerung: Die Nadeln müssen die Paste erreichen, ohne sie von den Zylinderwänden zu verschmieren.
- Reflow — die gesamte Baugruppe durchläuft den Ofen; SMT- und Durchsteckverbindungen werden im gleichen Profil ausgebildet. Schlüsselsteuerung: Das Profil muss die bedrahteten Bauteile mit hoher Wärmekapazität vollständig erhitzen, ohne die SMT-Bauteile zu überhitzen.
- Inspektion — AOI prüft SMT-Verbindungen; Durchgangslochverrundungen werden visuell oder, wenn es auf die Bohrung ankommt, mittels Röntgen auf die Ausbildung der oberen/unteren Verrundung und die Füllung der Bohrung geprüft.
Das Problem mit dem Lötpastenvolumen in PiP (und Lösungen)
Hier liegt das zentrale Problem. Eine Durchkontaktierungsbohrung hat ein relativ großes Volumen, das vollständig gefüllt werden muss, wobei an beiden Seiten der Leiterplatte ein Überstand verbleiben soll. Eine herkömmliche Schablone druckt jedoch nur eine dünne, flache Schicht (typischerweise 0.10–0.15 mm dick). Schneidet man eine Öffnung in der Größe des Lötpads, fließt der größte Teil der Lötpaste direkt in die Bohrung. Sobald das Flussmittel beim Reflow-Löten verdampft ist, ist bei Weitem nicht genug Metall vorhanden, um die Bohrung vollständig zu füllen, und die Lötstelle ist unvollständig und weist keinen Überstand am Boden auf.
Die Assembler schließen diese Lücke mit drei Haupttechniken, die oft in Kombination angewendet werden:
Überdrucken
Die Schablonenöffnung ist größer als das ringförmige Pad , sodass überschüssige Paste ringförmig um die Öffnung gedruckt wird; beim Reflow fließt diese Paste in den Zylinder. Überdrucköffnungen können rund, quadratisch oder tropfenförmig sein, wodurch die Paste zur Öffnung hin gelenkt wird. Dies ist die gängigste und kostengünstigste Methode, da lediglich die Schablonenvorlage verändert wird.
Stufenschablone
Die Schablone ist im Bereich der PiP-Löcher lokal dicker – z. B. wird eine 0.12 mm dicke Schablone dort auf 0.20 mm erhöht –, sodass bei jedem Druckvorgang mehr Paste aufgetragen wird, während die feinen SMT-Bereiche dünn bleiben. Dies ist zwar teurer und erfordert eine sorgfältige Stufenplatzierung, damit der Rakel weiterhin abdichtet, ermöglicht aber die Produktion großer Stückzahlen bei geringem Platzbedarf.
Lötvorformlinge
Bei den größten Durchlassmengen (schwere Stromanschlüsse, große Gehäuse) wird vor dem Reflow-Löten ein vorgeformtes Stück Volllot – ein sogenanntes Preform – auf die gedruckte Lötpaste aufgebracht. Es schmilzt und ergänzt die Paste, wodurch Gehäuse gefüllt werden, die mit einer herkömmlichen Schablone allein nicht zu füllen wären.
Unabhängig von der gewählten Methode muss die Paste auch physisch in den Zylinder gelangen. Deshalb sind lasergeschnittene Schablonen mit glatten, gut konischen Öffnungswänden für PiP so wichtig: Saubere Wände geben die dickere Schicht frei, anstatt dass die Hälfte davon an der Schablone kleben bleibt.
Wie berechnet man das Lötpastenvolumen für einen Pin in Paste?
PiP ist einer der wenigen Montageprozesse, bei denen man tatsächlich eine Volumenberechnung durchführen muss, anstatt sich auf einen Standardwert zu verlassen. Die Logik ist einfach.
Zuerst muss die endgültige Lötmenge ermittelt werden , die für die Lötverbindung benötigt wird:
Benötigtes Lötmittel = Zylindervolumen + obere Verrundung + untere Verrundung − Lötmittelvolumen im Zylinder
Das Zylindervolumen entspricht dem als Zylinder betrachteten Lötloch; abzüglich des darin befindlichen Teils des Lötdrahts und zuzüglich eines kleinen Zuschlags für die sich an beiden Seiten bildenden Lötkehle. Das ergibt das gewünschte Volumen an festem Lötzinn am Ende.
Zweitens, rechnen Sie das in das Volumen der nassen Lötpaste um . Lötpaste ist eine Suspension aus Metallpulver in Flussmittel, und nur etwa die Hälfte ihres Volumens besteht aus Metall – der Rest ist Flussmittel, das beim Reflow verdampft. Als Faustregel gilt daher, dass Sie etwa das Doppelte des endgültigen Lötmittelvolumens an nasser, gedruckter Paste benötigen:
Das Volumen der Nasspaste entspricht etwa dem Doppelten der benötigten Lötmittelmenge (der genaue Faktor hängt vom Metallgehalt der Paste ab – siehe Datenblatt).
Drittens: Die Öffnung und die Schablonendicke müssen so ausgelegt sein, dass ein Druckvorgang das gesamte Volumen der Nasspaste aufnimmt. Das Öffnungsvolumen ergibt sich aus der offenen Fläche multipliziert mit der Schablonendicke. Hierbei muss die Größe des Überdrucks gegen die Schablonendicke abgewogen werden. Erreicht eine flache Öffnung das Ziel nicht, ohne absurd groß zu werden, ist dies ein Hinweis darauf, die Schablone zu vergrößern oder eine Vorform hinzuzufügen. Praktische Empfehlung: Lassen Sie PiP-Öffnungen niemals von einem Schablonenhersteller in „Padgröße“ zuschneiden – dimensionieren Sie sie stattdessen anhand der Volumenberechnung unter Berücksichtigung des Metall-Flussmittel-Verhältnisses der Paste.
Designregeln für Stecknadeln: Löcher, Anschlüsse und Sperrbereiche
Gutes PiP beginnt im Layout, nicht an der Linie. Einige wenige Regeln sorgen für einen druckbaren Prozess und stabile Verbindungen:
- Loch-zu-Anschluss-Abstand: Der Durchmesser der Lötbohrung sollte etwa dem Durchmesser des Anschlussdrahts plus 0.20–0.25 mm für runde Anschlüsse entsprechen (bei quadratischen/rechteckigen Anschlüssen etwas mehr). Ist der Anschluss zu eng, kratzt der Anschlussdraht die Lötpaste von der Wand ab; ist er zu locker, läuft die Paste durch und die Lötstelle schneidet nicht richtig.
- Ring / Polster: Verwenden Sie ein großzügiges Pad auf der Oberseite, damit der Überdruck Halt findet, eine größere Pastenmenge aufgetragen werden kann und eine stärkere Abrundung entsteht.
- SMT-Sperrbereich: Halten Sie die SMT-Pads mit feiner Rasterung vom Überdruckring fern, damit die überdruckte Paste nicht auf ein benachbartes Pad überbrücken kann.
- Bauteilabstand: Lassen Sie einen kleinen Spalt unter dem Körper (oder geben Sie ein Teil mit Abstandshaltern an), damit die Paste Flussmittel entweichen und eine obere Verrundung bilden kann; bei einem flach aufliegenden Teil wird es eingeschlossen.
- Bodenfreiheit: Halten Sie nichts Zerbrechliches oder Hohes direkt unter einem PiP-Loch auf der gegenüberliegenden Seite – die untere Verrundung benötigt Platz und der Bereich ist der vollen Reflow-Hitze ausgesetzt.
- Wärmebilanz: Die großen Kupferflächen, die mit dem Zylinder durch thermische Speichen verbunden sind, müssen entlastet werden, da der Zylinder sonst als Kühlkörper wirkt und möglicherweise nicht die Reflow-Temperatur erreicht.
Genau solche Probleme werden bei einer DFM-Prüfung und einer Montageprüfung (DFA) aufgedeckt, bevor die Werkzeuge gefertigt werden, und wenn eine Änderung kostenlos ist und keine Nachbearbeitung erforderlich ist.
Welche Bauteile können mit Lötpaste verlötet werden?
Der wichtigste Einflussfaktor ist die Hitze. Das Bauteil und seine Kunststoffe müssen die volle Reflow-Temperatur – typischerweise etwa 245–260 °C für bleifreie SAC-Legierungen – überstehen. Viele herkömmliche Durchsteckverbinder sind dafür nicht ausgelegt; ihre Gehäuse würden weich werden, sich verformen oder schmelzen. Hersteller bieten speziell für PiP „reflow-kompatible“ oder „Hochtemperatur“-Versionen gängiger Steckverbinder an; diese sollten verwendet werden.
Gute Kandidaten are reflow-rated parts with modest thermal mass and well-spaced pins: Stiftleisten, box headers, and board-to-board connectors sold in reflow-compatible versions, through-hole RJ45 and USB jacks rated for reflow, and smaller power connectors and terminal blocks rated for the oven.
Ungeeignete Kandidaten – besser geeignet für Wellen-, Selektiv- oder Handlöten – sind Steckverbinder und Kunststoffe, die nicht für Reflow-Temperaturen ausgelegt sind, sehr große Bauteile mit hoher thermischer Masse (große Transformatoren, schwere Stromschienen), die in einem normalen Profil nicht die gewünschte Temperatur erreichen, flach liegende Bauteile ohne Entlüftungsweg für Flussmittel, sehr große Zylinder, die selbst Vorformlinge nur schwer wiederholgenau füllen, und alles, was nach dem Reflow aus mechanischen oder Testgründen hinzugefügt wird.
Wenn auf einer Platine einige PiP-freundliche Anschlüsse mit einem Bauteil kombiniert werden, das nicht reflowfähig ist, besteht eine gängige Vorgehensweise darin, so viel wie möglich per PiP zu löten und die Ausnahme gezielt zu verlöten , anstatt alles mit einer einzigen Methode zu verlöten.
Löten mit Lötpaste vs. Wellenlöten vs. Selektives Löten
PiP ist nicht immer das richtige Verfahren. Es konkurriert mit Wellenlöten und Selektivlöten, und die beste Wahl hängt davon ab, wie viele bedrahtete Bauteile vorhanden sind und ob diese Reflow-Hitze vertragen.
| Aspekt | Pin in Paste | Wellenlöten | Selektives Löten |
|---|---|---|---|
| Am besten, wenn | Einige reflowtolerante THT-Bauteile auf einer überwiegend SMD-montierten Leiterplatte | Viele THT-Teile auf einer Seite | Eine Handvoll THT-Bauteile, die nicht reflowfähig sind, in der Nähe von dicht bestückten SMT-Bauteilen. |
| Zusätzlicher Prozessschritt? | Nein – verwendet den vorhandenen Reflow-Prozess. | Ja – separate Maschine | Ja – separate Maschine |
| Bauteil-Wärmebelastung | Volle Reflow-Spitze – benötigt reflowfähige Bauteile | Lokalisierte Hitze an der Unterseite | Lokalisierte, punktuelle Hitze |
| SMT-Seitenmaskierung | Nicht benötigt | Die untere SMT-Montageplatte benötigt Paletten/Abklebung. | Minimal |
| Durchsatz | Hoch (ohne zusätzliche Leitungsstufe) | Hohe Belastung für viele Gelenke | Langsamer, Gelenk für Gelenk |
| Hauptrisiko | Ausgehungerte Gelenke durch zu wenig Paste | Brückenbildung, thermische Spannung auf der gesamten Platine | Kosten und Zykluszeit pro Gelenk |
Eine hilfreiche Entscheidungsregel: Sind die bedrahteten Bauteile reflowfähig und nur in geringer Anzahl vorhanden, ist PiP in der Regel die günstigste und sauberste Methode. Bei einer großen Anzahl bedrahteter Bauteile ist Wellenlöten weiterhin die bessere Wahl. Sollten einige wenige Bauteile nicht reflowfähig sein, kann selektives Löten diese Ausnahmen beheben, ohne die restliche Leiterplatte freizulegen.
Pin-in-Paste-Montageservices bei Highleap
Highleap Electronics ist ein in Guangzhou ansässiger Hersteller von Leiterplatten und bestückten Leiterplatten (PCBA), der das Pin-in-Paste-Verfahren (PiP) als Teil seiner schlüsselfertigen Montage mit verschiedenen Technologien einsetzt . Der Vorteil der Zusammenarbeit mit einem Hersteller, der PiP regelmäßig anwendet, liegt darin, dass die Mengenberechnung und das Stencil-Design vor der Leiterplattenfertigung erfolgen und nicht erst nach einer Charge fehlerhafter Lötstellen festgestellt werden.
- Schablonentechnik: Überdruck- und Stufenlaser-Schablonen, deren Größe anhand einer Pastenvolumenberechnung ermittelt wird, sowie Lötvorformen für Großserien-Zylinder.
- DFM/DFA-Feedback: Loch-zu-Anschluss-Verhältnisse, Sperrbereiche, Wärmeentlastung und Bauteil-Reflow-Nennwerte wurden anhand Ihrer Footprints überprüft.
- Reflow-Profilierung: Die Profile sind so abgestimmt, dass bedrahtete Bauteile mit hoher thermischer Masse die gewünschte Temperatur erreichen, ohne dass feinrasterige SMD-Bauteile überhitzt werden.
- Inspektion: AOI an SMT-Verbindungen und Röntgenprüfung bei Bedarf zur Überprüfung der Zylinderfüllung.
- Prozessauswahl: ehrliche Beratung darüber, wann PiP-, Wellen- oder Selektivlöten die richtige Methode für Ihre spezielle Platine ist.
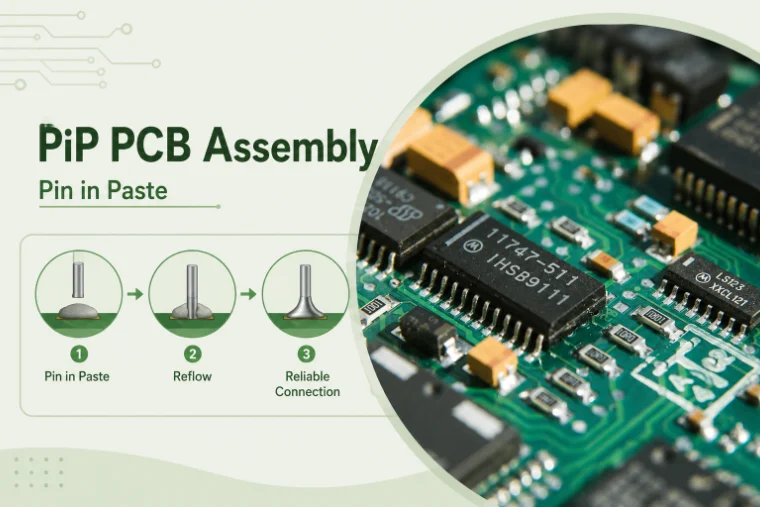
Abbildung 2. Details zur Leiterplattenbestückung mit Pin-in-Paste
Pin in Paste (PiP) FAQ
Ist das Löten mit Lötpaste dasselbe wie Reflow-Löten?
Es nutzt Reflow-Löten, wobei der Begriff speziell das Löten von bedrahteten Bauteilen im Reflow-Ofen durch Auftragen von Lötpaste in die Löcher bezeichnet. Herkömmliches Reflow-Löten lötet SMD-Bauteile; PiP erweitert diesen Ofendurchgang auf bedrahtete Bauteile, sodass kein separater Wellen- oder Handlötschritt erforderlich ist.
Warum sind meine PiP-Joints entweder zu mager oder haben gar kein Filet am Boden?
Fast immer ist nicht genügend Paste vorhanden. Eine flache, padgroße Öffnung kann den Zylinder nicht vollständig füllen. Abhilfe schafft man durch Überdrucken (einen größeren Öffnungsring um die Öffnung), durch Anpassen der Schablone an der entsprechenden Stelle oder durch Hinzufügen eines Lötvorformlings. Die Größe der Öffnung sollte anhand einer Volumenberechnung ermittelt werden, die berücksichtigt, dass Paste etwa zur Hälfte aus Metall besteht.
Kann jeder Durchgangslochverbinder mit PiP verlötet werden?
Nein. Das Bauteil muss die volle Reflow-Temperatur, typischerweise ca. 245–260 °C für bleifreies Material, überstehen. Viele Standardsteckverbinder sind dafür nicht ausgelegt und verformen sich. Verwenden Sie die „reflow-kompatible“ oder „Hochtemperatur“-Version des Steckverbinders, die Hersteller speziell für PiP anbieten.
Wann sollte ich Wellenlöten anstelle von PiP verwenden?
Wenn die Leiterplatte viele bedrahtete Bauteile oder Bauteile enthält, die nicht reflow-hitzebeständig sind, ist PiP (Pipe-in-Pipe) besonders geeignet für überwiegend SMD-bedrahtete Leiterplatten mit wenigen reflow-toleranten bedrahteten Bauteilen. Mit zunehmender Anzahl bedrahteter Bauteile wird das Wellenlöten effizienter; für wenige hitzeempfindliche Ausnahmen ist das Selektivlöten in der Regel die beste Lösung.

Empfohlen Beiträge

TMM Leiterplattenfertigung
Inhaltsverzeichnis TMM Leiterplattenfertigungsumfang für HF und...

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für ein Angebot benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.