
Lötpaste für die SMD-Bestückung: Arten, Lagerung und Druckfehler
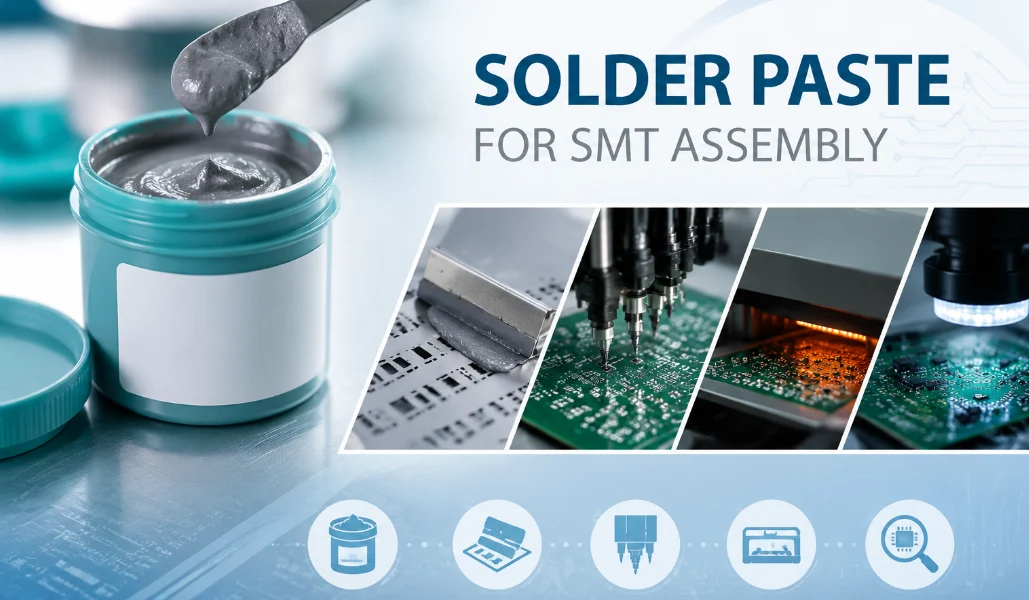
Abbildung 1. Die Wahl der Lötpaste beeinflusst die SMT-Druckqualität, die Reflow-Ausbeute und die Langzeitzuverlässigkeit der Lötverbindungen.
Lötpaste ist das graue Material, das die Oberflächenmontage ermöglicht. Die Produktionsergebnisse hängen jedoch von der richtigen Legierung, der Flussmittelzusammensetzung, der korrekten Lagerung und der präzisen Schablonenherstellung ab. Dieser Leitfaden erklärt, wie sich Lötpaste auf die SMT-Ausbeute auswirkt, welche Unterschiede zwischen bleifreien und bleihaltigen Varianten bestehen, wie sie richtig gelagert wird und welche Fehler Bediener vor dem Reflow-Löten vermeiden sollten.
1. Woraus besteht Lötpaste?
Lötpaste besteht aus zwei Komponenten: mikroskopisch kleinem Lötlegierungspulver und einem Flussmittel, das das Pulver zu einer Paste bindet. Das Pulver bildet die Lötstellen beim Reflow-Löten, während das Flussmittel die Oxidschicht vom Metall entfernt, das Benetzen der Lötpads durch das flüssige Lot verbessert und die Bauteile vor dem Erhitzen fixiert. Gewichtsmäßig besteht die Paste hauptsächlich aus Pulver; volumenmäßig macht das Flussmittel einen nennenswerten Anteil aus. Daher schrumpft eine gedruckte Lötstelle sichtbar, sobald das Flussmittel im Ofen verdampft ist.
Das Pulver wird nach Partikelgröße klassifiziert, angegeben als „Typ“-Nummer: Typ 3 eignet sich für allgemeine Montagearbeiten, während Typ 4, Typ 5 und feinere Pulver für winzige Bauteile mit engem Raster benötigt werden, bei denen die Paste durch kleine Schablonenöffnungen gepresst werden muss. Feineres Pulver ist teurer und empfindlicher bei der Handhabung, daher wird die Körnung auf die kleinste Struktur der Leiterplatte abgestimmt. Falls der Unterschied zwischen Lötpaste und Flussmittel unklar ist, verdeutlicht dieser Vergleich von Lötpaste und Lötflussmittel dies.
2. Bleifreie vs. bleihaltige Lötpaste (SAC305 vs. Sn63/Pb37)
Bleifreie Lötpaste (typischerweise SAC305) schmilzt bei etwa 217–227 °C, während bleihaltige Paste (Sn63/Pb37) bei etwa 183 °C schmilzt und leichter fließt. Die Wahl hängt in der Regel von den geltenden Vorschriften ab: Produkte, die in RoHS-konformen Märkten verkauft werden, müssen bleifrei gelötet werden, sofern keine Ausnahmeregelung gilt. Bleihaltige Paste wird hingegen weiterhin in einigen Spezialanwendungen und älteren Produkten verwendet.
| Bleihaltig (Sn63/Pb37) | Bleifrei (SAC305) | |
|---|---|---|
| Schmelzpunkt | ~ 183 ° C. | ~217-227°C |
| Benetzbarkeit / Benutzerfreundlichkeit | Fließt mühelos, verzeiht Fehler | Weniger nachgiebig, engeres Profil |
| Compliance | Eingeschränkt unter RoHS | RoHS-konform |
| Gemeinsamer Auftritt | Glänzend | Matter, körniger |
Der höhere Schmelzpunkt von bleifreiem Schweißen führt zu höherer thermischer Belastung der Bauteile und einem engeren Reflow-Profil, weshalb die Prozesskontrolle eine größere Rolle spielt. Für die meisten kommerziellen Produkte ist bleifreies Schweißen heutzutage Standard und die richtige Ausgangsbasis, sofern keine spezifischen Gründe dagegen sprechen.
3. No-Clean-Flussmittel, wasserlösliches Flussmittel oder Kolophoniumflussmittel: Welches ist das richtige?
Für die meisten Montagearbeiten empfiehlt sich Flussmittel ohne Abwaschen, wasserlösliches Flussmittel, wenn maximale Benetzung erforderlich ist und die Platine anschließend gereinigt wird, und Kolophoniumflussmittel für Handlötarbeiten und Nacharbeiten. Flussmittel ohne Abwaschen hinterlassen geringe, unbedenkliche Rückstände, die in der Regel nicht abgewaschen werden müssen und in der modernen Fertigung Standard sind. Wasserlösliches Flussmittel sorgt für hervorragende Benetzung, hinterlässt jedoch korrosive Rückstände, die vollständig abgewaschen werden müssen. Kolophoniumbasierte Flussmittel (RMA) sind die klassische Wahl – erhältlich in bleihaltigen und bleifreien Varianten – und ihre Rückstände werden üblicherweise für ein sauberes Finish entfernt.
Das richtige Flussmittel hängt von der Art der Leiterplattenreinigung, der Empfindlichkeit der Schaltung gegenüber Rückständen und der Zuverlässigkeitsklasse ab. Im Zweifelsfall ist die Reinigung ohne vorherige Reinigung die sicherste Wahl. Eine Reinigung ist nur dann sinnvoll, wenn es aus ästhetischen Gründen oder aufgrund hoher Zuverlässigkeit erforderlich ist.
4. Wie man Lötpaste mit einer Schablone verwendet und Reflow-Löten durchführt.
Um Lötpaste zu verwenden, wird diese mithilfe einer Schablone auf die Lötpads aufgetragen. Anschließend werden die Bauteile in die noch feuchte Paste platziert und die gesamte Platine in einem Reflow-Ofen erhitzt, sodass alle Lötstellen gleichzeitig entstehen – zuerst auftragen und platzieren, zuletzt erhitzen. Dies ist das Gegenteil des Drahtlötens, bei dem jede Lötstelle einzeln erhitzt wird. In der Fertigung läuft dieser Ablauf auf einer koordinierten SMT- Bestückungslinie ab.
- Schablonendruck. Ein lasergeschnittener Stahl SMT-Schablone Die Schablone sitzt auf der Platine, und ein Rakel drückt die Lötpaste durch Öffnungen auf die einzelnen Lötpads. Öffnungsgröße und Schablonendicke bestimmen das Lötvolumen – eine der wichtigsten Variablen –, das sorgfältig kontrolliert wird. Schablonenöffnungsdesign.
- Platzierung. Eine Bestückungsmaschine platziert jedes Teil auf den mit Paste bedeckten Pads; die klebrige Paste hält sie bis zum Reflow-Prozess fest.
- Umfließen. Die Platine durchläuft ein kontrolliertes Profil – Vorheizen, Halten, Erreichen eines Spitzenwerts oberhalb des Schmelzpunktes der Legierung, dann Abkühlen. Ein korrektes Reflow-Lötprofil lässt den Fluss aktivieren und die Oberflächenspannung zieht jedes Teil in die richtige Position.
- Inspektion. AOI prüft Verbindungen und Platzierung nach dem Reflow, und Röntgenaufnahmen untersuchen verdeckte Verbindungen unter BGAs.
Für Prototypen verwenden die Hersteller eine manuelle Schablone mit einer Heizplatte oder Heißluftstation; die Prinzipien sind identisch, nur verkleinert. Der häufigste Anfängerfehler ist zu viel Paste, was zu Lötbrücken führt. Daher sollte man eine dünne, gleichmäßige Schicht auftragen, die der Größe des Pads entspricht.
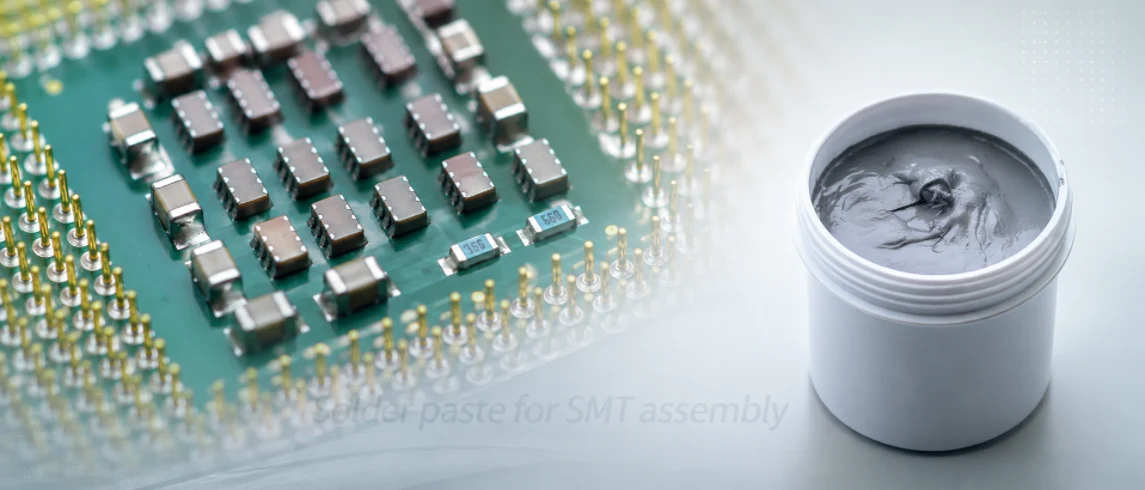
Die Kontrolle des Schablonendrucks ist eine der ersten Produktionsprüfungen bei der zuverlässigen SMT-Bestückung.
5. Wie man Lötpaste lagert und wie lange sie haltbar ist
Lötpaste sollte verschlossen im Kühlschrank bei etwa 2–10 °C gelagert werden, wo sie in der Regel 6–12 Monate haltbar ist. Bei Raumtemperatur ist die ungeöffnete Paste nur wenige Wochen haltbar. Vor dem Öffnen sollte ein verschlossenes Glas auf Raumtemperatur erwärmt werden (oft 4–6 Stunden), damit Kondenswasser die Paste nicht verunreinigt und zu Spritzern oder Lufteinschlüssen führt.
Einige weitere Regeln sorgen für die optimale Haltbarkeit: Beachten Sie die vorgegebenen Öffnungs- und Ruhezeiten, da die gedruckte Lötpaste auf der Schablone nur eine begrenzte Verarbeitbarkeit hat, bevor sie austrocknet; frieren Sie sie niemals wieder ein; mischen Sie niemals alte mit neuer Paste; und entsorgen Sie abgelaufene Paste, anstatt Risiken einzugehen. Lötpaste ist ein Verbrauchsmaterial, und unsachgemäße Handhabung kann zu Defekten führen. Behandeln Sie sie daher wie ein Verbrauchsmaterial.
6. Lötpastenfehler: Brückenbildung, Grabstonbildung und Hohlräume
Die meisten Lötpastenfehler – Brückenbildung, Tombstoning, Lunker, unzureichendes Lot und Lötperlen – lassen sich auf das Pastenvolumen, die Ausrichtung oder das Reflow-Profil zurückführen. Kennt man die Ursache, kann man Nacharbeiten vermeiden, anstatt sie nur zu verfolgen.
| Defekt | Typische Ursache | Prävention |
|---|---|---|
| Überbrückung (kurz) | Zu viel Paste oder zu große Öffnungen | Verringern Sie die Öffnungsgröße; überprüfen Sie Schablonen- und Druckdruck. |
| Grabstein | Ungleichmäßiger Teig oder Erhitzen, wodurch ein Chip aufrecht steht | Ausgleichspad und Paste an beiden Enden anbringen; Profil einstellen |
| Entleeren | Eingeschlossene Flussgase, Feuchtigkeit oder ein ungünstiges Profil | Sachgemäße Handhabung; optimiertes Profil; Röntgenprüfung |
| Unzureichendes Lot | Zu wenig Paste, verstopfte Öffnungen, eingetrocknete Paste | Schablonenreinigung und Pastenfrische prüfen |
| Lötperlen / Lötspritzer | Feuchtigkeit im Teig oder zu schnelles Vorheizen | Die warme Paste vor Gebrauch versiegelt; die Aufheizgeschwindigkeit verlangsamen |
Der gemeinsame Nenner ist die Prozesskontrolle. Das Verständnis des allgemeinen Musters häufiger SMT-Bestückungsfehler hilft Ihnen bei der Entwicklung von Leiterplatten, die gut gedruckt werden können, und insbesondere das Tombstoning hat eine Reihe bekannter Ursachen und Lösungen, die es wert sind, untersucht zu werden.
7. Lötpaste in der SMT-Bestückung
Abgesehen von einigen wenigen Prototypen – und insbesondere bei Feinraster- oder BGA-Lötungen – ist die Verarbeitung von Lötpaste am besten als kontrollierter Prozess zu handhaben. In einer professionellen Fertigungslinie wird die Schablone an die Pad-Geometrie und die feinste Rasterung Ihrer Leiterplatte angepasst, die Paste gemäß Ihren RoHS- und Zuverlässigkeitsanforderungen ausgewählt und das Profil für die gewählte Legierung festgelegt. Unterstützt wird dies durch Pastenprüfung, AOI und Röntgenprüfung verdeckter Lötstellen.
Viele pastenbedingte Fehler sind eigentlich Konstruktionsmängel – Padgröße, Abstand und Ausrichtung erschweren ein sauberes Druckergebnis. Daher gewährleistet eine Vorabprüfung der Herstellbarkeit optimale Ergebnisse bei Schablone und Profilierung und sorgt so für saubere Verbindungen beim ersten Mal. Highleap deckt diesen gesamten Prozess ab, von der SMT-Leiterplattenbestückung bis hin zur spezialisierten BGA-Bestückung mit Röntgenprüfung , falls erforderlich . Wenn Sie ein Angebot für die Bestückung anfordern, teilen Sie uns bitte mit, ob das Produkt bleifrei sein muss, ob Reinigungsanforderungen bestehen und wie klein die Bauteilgröße oder der Rasterabstand auf der Leiterplatte ist.
Fordern Sie ein Angebot für die SMD-Bestückung an.
8. Häufig gestellte Fragen zu Lötpaste
Woraus besteht Lötpaste?
Eine Suspension aus feinem Lötlegierungspulver in einem Flussmittel. Das Pulver bildet die Lötstellen beim Reflow-Löten; das Flussmittel reinigt das Metall, verbessert die Benetzung und fixiert die Teile.
Worin besteht der Unterschied zwischen bleifreier und bleihaltiger Lötpaste?
Bleifreie Paste (SAC305) schmilzt bei etwa 217-227°C und ist RoHS-konform; bleihaltige Paste (Sn63/Pb37) schmilzt niedriger bei etwa 183°C, fließt leichter, unterliegt aber den RoHS-Bestimmungen.
Wie verwendet man Lötpaste?
Drucken Sie die Paste auf die Lötpads (am besten mit einer Schablone), platzieren Sie die Bauteile in der noch feuchten Paste und erhitzen Sie die gesamte Platine anschließend in einem Reflow-Ofen, damit alle Lötstellen gleichzeitig aushärten. Zuerst auftragen und platzieren, zuletzt erhitzen.
Muss Lötpaste gekühlt werden und wie lange ist sie haltbar?
Ja – lagern Sie es verschlossen bei etwa 2–10 °C, die Haltbarkeit beträgt in der Regel 6–12 Monate. Erwärmen Sie es vor dem Öffnen im verschlossenen Zustand auf Raumtemperatur, um Kondensation zu vermeiden.
Warum bilden sich Brücken zwischen meinen oberflächenmontierten Lötstellen?
Meist liegt es an zu viel Paste oder zu großen Schablonenöffnungen, manchmal auch an einer Fehlausrichtung. Durch Verkleinern der Öffnungen, Überprüfen der Schablone und Kontrollieren des Drucks lässt sich das Problem in der Regel beheben.
Kann Highleap Feinraster- und BGA-Bestückung verarbeiten?
Yes. Highleap uses fine-grade pastes, stencils designed for tight pitch, controlled reflow profiles, and X-ray inspection for hidden joints, with a manufacturability review beforehand. The solder-paste stencil fundamentals connect aperture geometry, foil thickness and release behavior to the amount of paste deposited on each pad.

Empfohlen Beiträge
PCB-Materialdatenbank: Laminatqualitäten & Eigenschaften
Wie man ein Angebot für Leiterplatten erhält. Lassen Sie uns eine DFM/DFA-Analyse durchführen für...

TMM Leiterplattenfertigung
Inhaltsverzeichnis TMM Leiterplattenfertigungsumfang für HF und...

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.